汽车焊接设备全解析:从点焊机器人到车身焊装线的选型与采购指南
在整车制造的四大工艺中,焊装车间的自动化程度往往是最高的。一辆普通乘用车的白车身由数百个冲压件拼焊而成,焊点数量通常在3000至5000个之间,这些焊点能否稳定、快速、一致地完成,直接决定了车身的结构强度、尺寸精度和后续涂装、总装的装配质量。围绕这一需求,汽车焊接设备形成了一个技术密集、门类繁多的产品体系,涵盖点焊机、弧焊机器人、焊接机器人系统、焊接夹具、焊接工装以及整条车身焊装线。对于整车厂、零部件配套企业以及设备采购方而言,理解这套体系的构成与选型逻辑,是控制投资回报率和产线稳定性的前提。
一、汽车焊接设备包含哪些核心装备
从工艺角度看,汽车焊接设备并不是单一机型,而是一套围绕"定位—夹紧—焊接—检测—输送"展开的集成系统。常见的分类方式如下:

- 电阻焊设备:包括工频交流点焊机、中频逆变直流点焊机、储能焊机等,是白车身焊接的主力。中频逆变机型因功率因数高、焊接质量稳定、能耗低,已逐渐成为新建产线的主流选择。
- 弧焊机器人:以MIG/MAG、TIG工艺为主,广泛应用于副车架、排气系统、座椅骨架、底盘结构件等中厚板与管件连接场景。
- 焊接机器人系统:由机器人本体、焊接电源、焊枪/焊钳、送丝机构、清枪剪丝装置、控制柜以及安全防护组成,是"设备"向"系统"转化的关键形态。
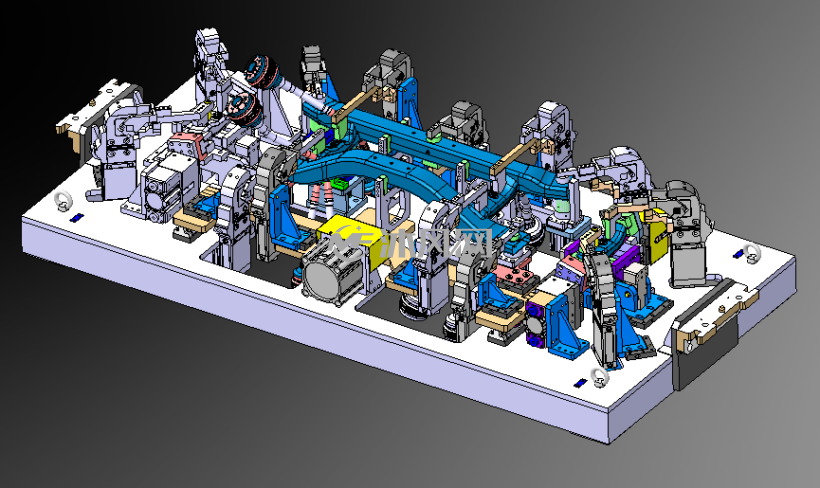
- 焊接夹具与焊接工装:承担零件的定位、夹紧与刚性保持,是决定焊后尺寸偏差的核心环节。
- 车身焊装线:把上述单元通过输送系统、机器人工作站、检测工位串联起来,形成可满足节拍要求的生产线体。
- 辅助与自动化设备:包括机器人第七轴、变位机、视觉引导系统、焊缝跟踪装置、离线编程与仿真软件等。
二、白车身焊装线的工艺构成与节拍逻辑
一条典型的白车身焊装线,通常分为下车体线、侧围线、门盖线和主线总拼。各个区域的功能不同,对设备的要求也不一样。
1. 下车体与侧围区域
下车体零件数量多、搭接关系复杂,焊接密度大,往往采用多台点焊机器人协同作业,配合高精度夹具保证孔位与型面。侧围区域则强调刚度与外观面质量,对焊钳的电极对中性和压力一致性要求更高。
2. 主线总拼区域
总拼工位是整条线节拍的瓶颈所在。车身骨架在此完成合拢,通常采用柔性定位单元或NC定位机构,以适应多车型共线生产。这里的焊接机器人数量、焊钳规格以及机器人行走轴的设计,都需要围绕目标节拍(一般以JPH,即每小时产量衡量)反复校核。
3. 节拍与产能的匹配
节拍设计不能简单按"焊点数÷单台机器人焊点数"计算。实际工程中还要考虑机器人避让、焊钳开合行程、电极修磨更换、故障停机率等因素。经验上,白车身主线的自动化率可超过90%,但真正决定产能的往往是夹具换型时间、输送速度和焊接参数稳定性。因此,焊接自动化改造项目中,对既有节拍的实测和瓶颈工位分析,比直接堆设备更有价值。
三、焊接机器人系统选型的关键参数
焊接机器人是汽车焊装设备的核心执行单元,选型时建议重点关注以下维度:
- 负载能力:点焊机器人通常需要165kg至250kg以上的负载,以承载伺服焊钳及其线缆;弧焊机器人负载需求较低,多在6kg至20kg区间。
- 重复定位精度:直接影响焊点位置一致性,一般要求±0.05mm至±0.1mm级别。
- 臂展与工作空间:需结合工件尺寸、机器人安装方式(地面、倒挂、壁挂)综合确定,避免出现可达性死角。
- 焊钳形式:C型焊钳、X型焊钳以及伺服焊钳各有适用场景。伺服焊钳可实现压力与行程的柔性控制,在多车型共线时优势明显。
- 控制系统与通讯:是否支持主流现场总线、能否与焊装线PLC和MES系统对接、是否具备焊接参数在线监控与追溯功能。
- 离线编程能力:对多车型混线生产而言,仿真与离线编程可以大幅缩短新车型导入的调试周期。
四、焊接夹具与焊接工装:决定精度的隐形环节
很多焊装质量问题并非出在焊机或机器人身上,而是夹具设计存在缺陷。焊接夹具与焊接工装承担着零件定位、夹紧、防变形和焊接变形补偿的功能,其设计要点包括:
- 定位基准一致性:尽量与冲压件的设计基准、检具基准保持统一,减少基准转换误差。
- 夹紧点与焊接顺序匹配:合理安排夹紧顺序和焊接工艺路径,可以显著降低焊接应力引起的变形。
- 刚性与可维护性:夹具本体应具备足够刚性,同时电极、定位销等易损件要便于快速更换。
- 柔性化设计:多车型共线时,可采用可切换定位单元、快换夹具模块,减少换型停机时间。
在实际项目中,焊接工装的调试往往占据整个焊装线调试周期的相当比例。选择具备夹具设计、制造与现场调试一体化能力的供应商,可以避免设计方与制造方之间的责任推诿。
五、点焊机与弧焊机器人:两种主流工艺的适用场景
汽车焊接设备中,点焊与弧焊是最常见的两类工艺,二者并非替代关系,而是各有分工。
- 电阻点焊:适合薄板搭接连接,效率高、无需填充材料、易于自动化,是白车身焊接的首选。中频逆变直流点焊机在焊接质量一致性和节能方面表现更优。
- 弧焊(MIG/MAG、TIG):适合中厚板、管件、异种材料连接,常见于底盘结构件、副车架、排气系统、座椅骨架等部位。
- 激光焊接与激光钎焊:主要用于车顶、侧围等外观面的连续连接,焊缝美观、变形小,但对间隙控制和夹具精度要求极高。
对于新建产线,工艺组合通常由产品结构决定;而对于既有产线的焊接自动化改造,则需要在原有工艺基础上评估机器人替代人工的可行性,包括可达性、节拍、工装兼容性等。
六、焊接自动化改造的实施路径
对许多零部件企业和中小型整车项目来说,整线新建成本高、周期长,分阶段进行焊接自动化改造是更现实的选择。一般可参考以下路径:
- 现状评估:统计焊接工序的人工作业比例、节拍瓶颈、质量波动点和安全隐患。
- 单工位试点:选择焊接量大、工艺稳定、投资回收期短的工位优先改造,例如标准搭接点焊工位。
- 系统扩展:试点成功后复制到同类工位,并逐步引入机器人工作站之间的工件输送。
- 整线集成:在完成机器人系统与夹具的标准化后,再考虑整线联调和信息化对接。
改造项目中最容易被低估的是夹具与工装的重新设计,以及安全防护、电气控制的配套改造。提前把这些隐性成本纳入预算,能有效避免项目中途追加投资。
七、采购渠道与供应模式:厂家直供、批发与代理经销
汽车焊接设备属于典型的工业品采购,其流通模式与普通消费品不同,但也有明显的批发、零售与经销代理特征。常见的采购渠道包括:
- 整车厂或大型零部件企业的集中采购:通常由设备部门统一招标,供应商以系统集成商或整线总包方为主。
- 厂家直供:直接向焊接设备厂家采购机器人系统、点焊机、焊接电源等主机设备,价格透明、技术对接顺畅、售后响应快。
- 批发与批量采购:对于焊钳、电极帽、变压器、焊接控制器、送丝机构等易耗件和标准件,批量采购可显著降低单件成本。
- 代理经销与区域服务商:部分品牌通过区域代理商覆盖市场,优势是本地化服务响应快,适合中小型客户和改造项目。
- 电商平台与工业品超市:标准化程度高的焊接配件、耗材,越来越多地通过工业品电商渠道流通,采购周期短、比价方便。
在选择供应模式时,建议综合考虑设备生命周期成本,而不仅是初始报价。焊接机器人的后期维护、备件供应周期、软件升级支持、技术培训能力,往往比设备单价更能影响整体使用成本。
八、如何评估一家焊接设备厂家
长三角地区是国内汽车产业和装备制造业的集聚区,上海及周边形成了较为完整的焊装设备供应链。评估焊接设备厂家时,可以从以下几个角度切入:
- 行业经验与案例:是否具备白车身焊装线、门盖线、底盘焊接工作站等实际项目经验。
- 技术能力覆盖度:能否同时提供焊接机器人系统集成、焊接夹具设计与制造、电气控制与离线编程服务。
- 制造与交付能力:夹具加工精度、装配场地规模、项目管理和交付周期控制。
- 售后服务体系:备件库存、响应时间、现场调试与人员培训能力。
- 标准化与合规:电气安全、机器人安全防护、CE或相关标准符合性。
蓝姆焊接设备长期专注于汽车焊接设备领域,产品与服务覆盖点焊机、弧焊机器人、机器人焊接系统、焊接夹具与焊接工装,并为客户提供车身焊装设备配套及焊接自动化改造方案。更多产品信息与技术资料,可访问 lam-auto.com 了解。
九、常见问题解答
- 问:新建焊装线一般需要多长周期?从工艺方案确定到现场调试完成,通常需要6至12个月,具体取决于线体规模、车型数量和夹具复杂程度。
- 问:点焊机器人一定要选大负载机型吗?不一定。若采用轻型焊钳或一体式焊钳,负载需求会下降,但需重新校核机器人动态性能和节拍。
- 问:焊接自动化改造投资多久能回收?这与人工成本、产能利用率和质量改善幅度相关,一般通过减少焊工数量、降低返修率和提高节拍来实现回报。
- 问:备件和耗材可以批量采购吗?电极帽、电极杆、导电嘴、送丝软管等属于高频消耗件,批量采购通常能获得更优价格和更稳定的供货保障。
十、结语
汽车焊接设备是一个技术与工程经验高度耦合的领域。从单台点焊机、弧焊机器人,到完整的机器人焊接系统和车身焊装线,每一层的选型都会影响最终的焊接质量、生产节拍和运营成本。对于采购方而言,与其单纯比较设备报价,不如把工艺方案、夹具设计能力、系统集成经验和售后服务一起纳入评估体系。只有在设备、工装、控制和服务四个维度都匹配到位,焊接自动化投入才能真正转化为稳定的产能与质量优势。